


A Drukarka 3Dnie może tworzyć pływających warstw. Każda warstwa obiektu 3D potrzebuje pod nim czegoś solidnego. Grawitacja pociąga gorącą żywicę lub żarnik w dół. Jeśli nie ma wsparcia, żywica upada i traci swój kształt. Gdy drukarka 3D próbuje wydrukować w powietrzu, żywica opada i zakręca. Fani chłodzących pomagają żywicy szybko szybko. Ale jeśli nie ma wsparcia, żywica nie może pozostać tam, gdzie powinna. Oniewaty i mosty są trudne dla drukarki 3D. Potrzebują wsparcia, aby utrzymać żywicę. Twórcy używają struktur wsparcia, aby nadać żywice bazę na krótki czas. Zasada 45 stopni pomaga ludziom projektować wydruki 3D, aby żywica pozostała silna.
- Drukarki 3D tworzą obiekty o jedną warstwę na raz z żywicą lub filamentem.
- Grawitacja sprawia, że żywica opada, jeśli nie ma pod nią warstwy stałej.
- Fani chłodzących stwardnienie żywicy szybko, ale żywica zawodzi bez wsparcia.
- Oniewaty i mosty wymagają wsparcia, więc żywica nie spadają.
Kluczowe wyniki
- Drukarki 3D potrzebują każdej warstwy, aby usiąść na czymś solidnym. Grawitacja ściąga miękki materiał w dół. Pływające warstwy mogą zwisać lub upaść, jeśli nie są obsługiwane.
- Dobra przyczepność warstwy i odpowiednia temperatura utrzymują nadruki silne. To zatrzymuje pęknięcia, obieranie lub upadek.
- Struktury wsparcia, takie jak siatki lub kształty zrywalne, pomagają utrzymać zwisy. Pomagają również w mostach i pływających otworach podczas drukowania.
- Robienie modeli z zwisami mniejszym niż 45 stopni bardzo pomaga. Korzystanie z inteligentnych kształtów oznacza, że potrzebujesz mniejszej liczby wsparcia i otrzymujesz lepsze wydruki.
- Różne drukarki 3D wykorzystują różne rodzaje podpór. Drukarki SLA wykorzystują cienkie podporki, które są łatwe do usunięcia. Drukarki FDM wykorzystują grubsze podpory, które mogą pozostawić szorstkie plamy.
Podstawy warstwy drukarki 3D
Przyczepność warstwy
Adhezja warstwy oznacza, jak dobrze każda warstwa przylega do osoby poniżej. Drukarka 3D wykorzystuje wiele materiałów. Każdy materiał wiąże się na swój sposób. Dobra przyczepność utrzymuje obiekt silny i zatrzymuje pęknięcia. Zła przyczepność może powodować, że warstwy obierają lub pękają. Poniższa tabela zawiera materiały i sposób, w jaki się trzymają:
|
Typ materiału |
Przykłady |
Kluczowe właściwości wpływające na przyczepność warstwy i przypadki użycia |
|---|---|---|
|
Tworzywa sztuczne |
PLA, ABS, nylon |
Nylon dobrze się trzyma i jest trudny; ABS potrzebuje ciepła, aby przestać wypaczać |
|
Metale |
Tytan, stal nierdzewna, aluminium |
Bardzo silny i twardy; używane do twardych części |
|
Ceramika |
Różne materiały ceramiczne |
Radzi sobie z ciepłem i jest bezpieczny dla ciała |
|
Żywice |
Żywice SLA/DLP |
Tworzy gładkie części i drobne detale |
|
Kompozyty |
Plastikowe + włókna węglowe/szklane |
Silny i lekki |
Zmiany przyczepności warstwy wraz z temperaturą drukowania, wysokością warstwy i prędkości. Na przykład ABS potrzebuje gorącego łóżka do przyklejenia, ale nylonowy kibic sam. Dobra przyczepność pomaga drukarce 3D tworzyć ostatnie obiekty.
Efekty grawitacyjne
Grawitacja jest ważna w druku 3D. Gdy drukarka dodaje nową warstwę, materiał jest nadal miękki. Grawitacja ściąga włókno. To może sprawić, że to zwisek, jeśli nie ma wsparcia. Drukarka musi upewnić się, że każda warstwa ma solidną podstawę. Jeśli drukarka wydrukuje w powietrzu, grawitacja sprawia, że filament spada i tracą kształt.
- Grawitacja kształtuje włókno, gdy się wychodzi.
- Pomaga wciskać warstwy i sprawia, że się trzymają.
- Grawitacja może również powodować wypaczenie, gdy warstwy są chłodne.
- Oniewaty i mosty wymagają wsparcia, ponieważ grawitacja je ściąga.
- Drukarka 3D używa wentylatorów do szybkiego stwardnienia żarnika. Ale grawitacja zawsze wpływa na to, jak się osadzają warstwy. Drukarka musi zrównoważyć prędkość, ciepło i wysokość warstwy, aby uzyskać dobre wydruki.
Problem z uniesieniem do otworów
Pływające otwory to duży problem w druku 3D. Te dziury znajdują się w środku obiektu bez niczego pod nimi. Drukarka 3D buduje obiekty o jedną warstwę na raz. Każda nowa warstwa potrzebuje czegoś poniżej. Pływające otwory łamie tę zasadę i pozostawiają puste przestrzenie.
- Pływające otwory to otwory wykonane w powietrzu bez wsparcia.
- Każda warstwa potrzebuje wsparcia od dołu, więc pływające otwory są trudne.
- Drukarki muszą wypełnić luki w powietrzu, których większość nie może się obejść bez pomocy.
- Niektórzy projektanci używają kształtów, aby powoli budować otwór, warstwę po warstwie, bez podparcia.
- Okrągłe otwory bez nośności nie mogą być wydrukowane bezpośrednio; Wsparcie wymagają więcej czasu i kosztów.
- Pływające otwory wymagają inteligentnego designu lub specjalnych sposobów drukowania. Drukarka może używać podporowych lub zmienić kształt otworu, aby ją wydrukować. Oniewaty i mosty dłuższe niż 10 mm lub bardziej strome niż 45 stopni również wymagają wsparcia, podobnie jak unoszące się otwory.
- Wskazówka:Projektanci mogą przetestować swoją drukarkę 3D, drukując zwisy pod różnymi kątami, aby znaleźć najlepsze ustawienia swojego komputera.
Separacja warstw i awarie drukowania
Warstwy zwiotczające
Warstwy zwiotczania pojawiają się, gdy drukarka 3D wytwarza mosty lub zwis bez wystarczającego wsparcia. Filament jest miękki zaraz po jego wyjściu. Grawitacja ściąga go, więc opada. Dzieje się tak, gdy różnica między podporami jest zbyt duża. Zdarza się również, jeśli drukarka nie może wypełnić luki. Warstwy zwiotczające zepsują kształt nadruku i sprawiają, że powierzchnia wybocznie.
|
Aspekt |
Wyjaśnienie |
|---|---|
|
Częstotliwość zwiotczania |
Warstwy zwiotczające często zdarzają się podczas mostkowania lub zwisów. Jest to powszechne, gdy luki są 1-3 cm lub większe niż to, co może obsłużyć drukarka. |
|
Główne czynniki przyczyniające się |
- Zbyt dużo ciepła sprawia, że filament zwisek |
|
Strategie łagodzenia |
- Dodaj wsparcie pod mostami |
|
Dodatkowe notatki |
Każda drukarka i materiał mogą obsługiwać różne długości mostu. Testowanie z różnymi lukami pomaga znaleźć najlepszy rozmiar. |
Notatka:Możesz naprawić warstwy opadania, zmieniając ustawienia drukarki i dodając obsługę. Wypróbuj różne rozmiary luk, aby zobaczyć, co działa najlepiej dla Twojej drukarki.
Słaba przyczepność
Słaba przyczepność oznacza, że warstwy nie trzymają się dobrze. Kiedy tak się dzieje, widzisz obieranie, pęknięcia lub szorstkie plamy. Problemy te pochodzą z niewłaściwej temperatury, wilgotności lub ustawień maszynowych. Warunki powietrza i pokoju mają duże znaczenie dla przyklejania warstwy i sukcesu drukowania.
- Warstwy mogą się rozdzielić, jak strony książkowe, które nie pozostaną zamknięte.
- Pęknięcia lub podział często pojawiają się w górnych warstwach.
- Powierzchnia może wyglądać szorstko lub nierównomiernie, jeśli warstwy nie łączą się dobrze.
|
Czynnik środowiskowy |
Idealny zasięg |
Strefa ryzyka |
Wpływ na adhezję i awarie warstw |
|---|---|---|---|
|
Temperatura powietrza |
65-85 stopnia f |
<50°F or >95 stopni f |
Zimne powietrze (<50°F) makes layers stick less, causes more peeling, cracks, and bubbles |
|
Temperatura powierzchni |
70-90 stopnia f |
<60°F |
Zimne powierzchnie mogą zmoknąć, zatrzymać wodę i utrzymać warstwy |
|
Wilgotność względna |
<75% |
>85% |
Mokre powietrze zwalnia suszenie, powoduje słabsze warstwy i powoduje więcej awarii |
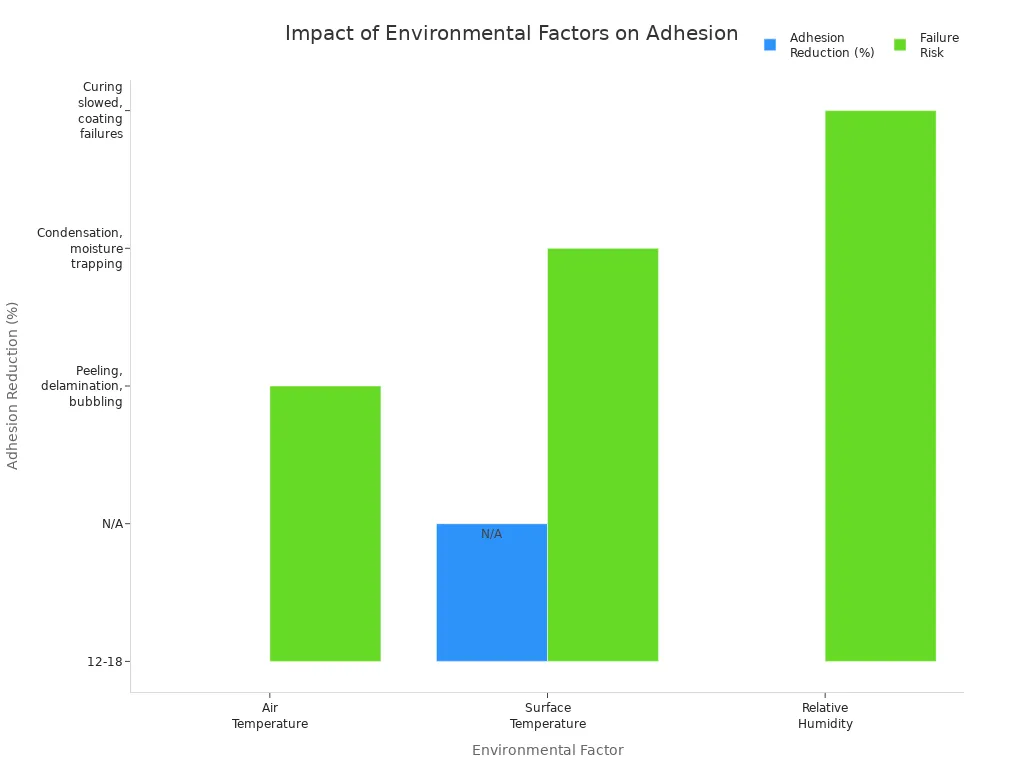
Duże zmiany temperatury sprawiają, że druk się rozszerzył i kurczą. To osłabia wiązanie i powoduje pęknięcia lub dziury. Mokre powietrze i woda mogą osłabić klej i powodować pleśń. Twórcy twierdzą, że utrzymanie pokoju na poziomie 65-85 stopni F i wilgotności na poziomie 35%-55%. Szybkie zmiany temperatury powodują, że wydruki zawodzą częściej.
Wydrukuj zawalenie się
Zawalenie się wydruku to bardzo zły problem. Jeśli warstwy nie przyklejają się, cały wydruk może się rozpaść. Zaczyna się, gdy warstwy są słabe lub podzielone. Jeśli nie ma wystarczającego wsparcia lub ustawienia są błędne, warstwy tracą przyczepność. Nadruk może się rozpaść na środku, pozostawiając brakujące elementy lub stos zepsutych części.
- Drukuj zawalenie się w połowie drukowania: niewystarczająca obsługa lub złe ustawienia wsparcia mogą sprawić, że model spadał lub stracić części podczas drukowania.
- Rozkład warstwy: warstwy podzielone, gdy nie ma wystarczającej ilości światła, zbyt duże utwardzanie na dole lub drukarka porusza się zbyt szybko.
- Łączenie słabej warstwy: niewystarczająca ilość światła lub niewłaściwych ustawień powoduje, że warstwy są słabe i powodują niepowodzenie wydruku.
- Separacja warstw ma miejsce, gdy warstwy nie łączą się dobrze. Za mało mieszania, gorące i zimne plamy oraz resztki stresu mogą powodować słabe warstwy. Problemy te powodują podzielenie warstw, a druk się rozpadnie. Twórcy używają specjalnych materiałów i kontroluje ciepło, aby to zatrzymać. Dobre utwardzanie i mocne zamki pomagają utrzymać druk w kształcie i zatrzymać się zapadnięcia.
Wskazówka:Twórcy mogą utrzymać nadruki silne, używając kleju wykonanego do zmieniających się temperatur i pozostawiając miejsce na ekspansję. Oglądanie pogody i utrzymanie suchego rzeczy podczas drukowania pomaga również powstrzymać warstwy przed rozstaniem lub rozpadaniem się.
Rozwiązania do pływających warstw
Struktury wsparcia
Struktury wsparcia Przestań pływać problemy z warstwami w drukowaniu 3D. Nadają każdemu nowej warstwie solidna podstawa. To powstrzymuje żarnik przed upadkiem lub opadaniem. Do wsparcia producenci używają kształtów siatki lub zygzakowatej. Te wzory są mocne i łatwe do usunięcia. Ustawienie gęstości wsparcia przy 40% oszczędza materiał i utrzymuje silne druki. Obsługi Breakaway szybko usuwają i chronią kruche części. Zmiana Z-GAP pomaga usunąć podporę bez ranisty modelu. Obrócenie modelu może obniżyć zwisy i pływające warstwy. Oznacza to, że potrzebne jest mniej dodatkowe wsparcie. Drukowanie dużych obiektów z mniejszą liczbą wsparcia oszczędza materiały i prace. Złożone części z dużą ilością wsporników trwa dłużej. Po wydrukowaniu potrzebują również więcej czyszczenia.
|
Typ wsparcia |
Wytrzymałość |
Łatwość usuwania |
Najlepszy przypadek użycia |
|---|---|---|---|
|
Siatka |
Wysoki |
Umiarkowany |
Oniewaty, mosty |
|
Zygzak |
Średni |
Łatwy |
Pływające warstwy |
|
Breakaway |
Średni |
Bardzo łatwe |
Delikatne funkcje |
|
Drzewo |
Niski |
Łatwy |
Minimalne punkty kontaktowe |
Wskazówka:Zmień model do niższych zwisów. Użyj nośników Breakaway dla kruchych miejsc.
Ustawienia ślimaków
Oprogramowanie Slicker pomaga naprawić problemy z pływającymi warstwami, zmieniając ustawienia drukowania. Zwolnienie w zakątkach zwisających sprawia, że nadruki wyglądają lepiej. Niższe przyspieszenie utrzymuje ostre zakątki i przestaje dzwonić. Szersze linie na zwisach sprawiają, że dolna gładsza. Drukowanie na zewnątrz krawędzi najpierw na małych wyspach pomaga chłodzić i utrzymuje nadruki stabilne. Koncentryczne wzory wypełnień przytrzymują dolne warstwy i rozłóż ciepło. Oprogramowanie do krojenia znajduje zwisy i zmienia prędkości ścian. Pomaga to mostom i przestać opaść. Zmiana wysokości warstwy utrzymuje stabilne nachylenie i ułatwia mostkowanie. Mostne ustawienia linii kontrolują, w jaki sposób rozciąga się włókno między podporami. To sprawia, że nieobsługiwane części wyglądają lepiej. Poprawki siatki w rozciętnych błędach zatrzymują błędy, które powodują pływające warstwy. Usuwają także otwory nad powietrzem i poprawia działanie wydruków.
Twórcy powinni spowolnić drukowanie nadrzutu i zmienić wzory wypełnień w celu uzyskania lepszych mostów.
Wskazówki dotyczące projektowania
Inteligentne wybory projektowe pomagają obniżyć potrzeby wsparcia i problemy z pływającymi warstwami. Obracanie części w celu utrzymania zwisów poniżej 45 stopni oznacza, że potrzebne jest mniejsze wsparcie. Używanie 45-stopniowych skorupek zamiast ostrych narożników pomaga mostom i wzmacnia nadruki. Otwory łzy podnoszą się i nie potrzebują wsparcia nad powietrzem. Rozbicie dużych modeli na mniejsze części sprawia, że drukowanie jest łatwiejsze i wykorzystuje mniejsze wsparcie. Pochylenie o 30 stopni /30 stopni opuszczają i poprawia powierzchnie. Pozostawienie przestrzeni 2,5 mm wokół wsporników pomaga je usunąć. Cienkie cechy oderwania (0,2 do 0,5 mm) powodują czyste przerwy. Dodanie otworów ucieczki w zamkniętych przestrzeniach pomaga pozbyć się wsparcia. Obsługa drzew używa mniej materiału i są łatwe do usunięcia. Rozpuszczalne wsparcie działają dobrze z podwójnymi drukarkami. Narzędzia do krojenia sztucznej inteligencji mogą wybrać najlepsze miejsca wsparcia i niższe problemy.
|
Praktyka projektowa |
Korzyść |
|---|---|
|
Zbierać 45 stopni |
Mniej wsparcia, lepsze mostkowanie |
|
Dziury łzy |
Unikaj usuwania otworów nad powietrzem |
|
Podzielone modele |
Łatwiejsze drukowanie, mniej problemów |
|
Wsporniki drzew |
Mniej materiału, łatwe usuwanie |
Projektanci powinni wypróbować różne sposoby obracania modeli i korzystania z nośników. Pomaga to znaleźć najlepszy plan dla ich modelu i oprogramowania do krojenia.
Porównanie technologii drukowania 3D
FDM vs. SLA
FDM i SLA to dwa typowe typy drukowania 3D. Drukarki FDM topią włókno plastikowe, aby obiekty warstwy były warstwą. Drukarki SLA używają ciekłej żywicy, która stwardza się światłem. Każdy typ ma dobre i złe punkty do drukowania kształtów bez wsparcia.
Drukarki FDM mogą wydrukować zwisy do około 45 stopni -50 stopni bez wsparcia. Jeśli kąt jest bardziej stromy, żarnik opadnie lub zwisnie. Mosty dłuższe niż 12 mm często nie działają, ponieważ grawitacja ściąga włókno. Wsporniki są potrzebne do trudnych kształtów, które wykorzystują więcej materiałów i zajmuje więcej czasu na zakończenie. Powierzchnia może wyglądać szorstko, gdy nośniki dotykają wydruku.
Drukarki SLA używają żywicy do tworzenia gładkich i szczegółowych obiektów. Zajmują się pływającymi częściami lepiej niż FDM. Obsługi SLA są cienkie i wykonane z tej samej żywicy co druk. Te wsparcie są łatwe do zdejmowania i pozostawiania mniejszej liczby znaków. Odciski SLA są bardzo precyzyjne i mają gładkie wykończenia, nawet w przypadku twardych kształtów. Żywica stwardnieje światłem, więc możliwe są małe szczegóły, ale nadal potrzebne są podporki do zwisów. SLA obsługuje użycie mniej materiału i ułatwia czyszczenie.
|
Technologia |
Zastosowany materiał |
Limit zwisu bez wsparcia |
Usuwanie wsparcia |
Wykończenie powierzchni |
Typowy limit mostu |
|---|---|---|---|---|---|
|
FDM |
Włókno |
45 stopni -50 stopni |
Umiarkowany |
Surowy |
12 mm |
|
SLA |
Żywica |
Bardziej strome kąty |
Łatwy |
Gładki |
21 mm |
Drukarki SLA wytwarzają gładsze powierzchnie i lepsze detale, ponieważ żywica stwardniają światłem, a nie ciepłem.

Obsługa geometrii nieobsługiwanej
- Zarówno drukarki FDM, jak i SLA potrzebują wspornictwa dla zwisów i pływających warstw. Sposób, w jaki działają te wsparcia, jest inny dla każdej drukarki.
- Obsługi FDM są duże i muszą być częścią projektu. Najlepiej pracują nad zwisami powyżej 45 stopni. Zdejmowanie ich wymaga czasu i może pozostawić szorstkie miejsca.
- Obsługi SLA są cienkie i wykonane z żywicy. Kształty drzewa i ogrodzenia pomagają obniżyć kontakt i ułatwić usuwanie. Małe wskazówki pozostawiają mniej śladów na wydruku.
- Drukarki SLA obracają części, aby ustawiać funkcje z osi Z. To obniża siły obierające. Unikają szerokich płaskich rozpiętości i używają małych mostów lub wewnętrznych kolumn.
- Oprogramowanie Slicer znajduje miejsca, które wymagają wsparcia i dodaje je. Ludzie sprawdzają ręcznie, aby upewnić się, że ważne miejsca mają wystarczające wsparcie.
- Obsługi SLA wymagają starannego usunięcia i wykończenia, takich jak szlifowanie lub polerowanie, aby utrzymać szczegóły ostre. Obsługi FDM są silniejsze, ale często pozostawiają trudniejsze miejsca.
- Aby zarządzać nieobsługiwanymi przęsłami w SLA, trzymaj je poniżej 1 mm lub przechylić co najmniej 19 stopni z Flat. Szerokie mosty powyżej 21 mm mogą powodować ssanie i wypaczenie, więc sposób, w jaki umieszczasz sprawy.
|
Typ wsparcia |
Typ drukarki |
Tworzywo |
Trudność usuwania |
Wpływ powierzchniowy |
|---|---|---|---|---|
|
Gruby |
FDM |
Włókno |
Twardy |
Surowy |
|
Cienki |
SLA |
Żywica |
Łatwy |
Gładki |
Drukarki SLA używają nośników żywicy, które są cienkie i łatwe do usunięcia. Pomaga to zapewnić bezpieczeństwo drobnych szczegółów druku.
Drukarki 3D potrzebują każdej warstwy, aby mieć wsparcie. Gravity ściąga miękką żywicę w dół, więc pływające warstwy nie mogą działać. Twórcy otrzymują dobre wydruki, dodając podparcie i zmieniając projekt. Używają również ustawień pokrojonych w celu pomocy. Nowe rzeczy, takie jak bioinks, żywica ceramiczna i żywica na bazie hydrożelu, czynią nadruki silniejsze i bezpieczniejsze dla organizmu. Obsługowanie żywicy rozpuszczalnych w wodzie mogą teraz rozpuścić się w wodzie. Ułatwia to czyszczenie nadruków i zatrzymuje obrażenia. W przyszłości drukarki wielopoziomowe i adaptacyjne krojenie pomogą wykonać złożone wydruki. Te nowe
Sposoby użyj mniej żywicy i odpadów. Niektórzy badacze używają sieci neuronowych i zakrzywionych ścieżek narzędzi. Pomaga im to wydrukować silne kształty bez wsparcia. Aby uzyskać więcej informacji, spójrz na tabelę poniżej.
|
Typ żywicy |
Usuwanie wsparcia |
Biokompatybilność |
Siła wydruku |
|---|---|---|---|
|
Oparte na hydrożelu |
Łatwy |
Wysoki |
Średni |
|
Żywica ceramiczna |
Podręcznik |
Średni |
Wysoki |
|
Żywica rozpuszczalna w wodzie |
Rozpuszcza się |
Niski |
Średni |
Twórcy, którzy wybierają nowe rodzaje żywicy i inteligentne projekty, uzyskują lepsze wydruki.
FAQ
Dlaczego drukarki 3D potrzebują struktur wsparcia?
Drukarki 3D potrzebują konstrukcji wsporniczych, ponieważ grawitacja ściąga miękki materiał w dół. Bez wsparcia warstwy mogą zwisać lub upaść. Struktury wsporcze nadają każdej nowej warstwie solidną podstawę. Pomaga to wydruku zachować swój kształt.
Czy drukarka 3D może tworzyć obiekty z otworami lub mostami?
Tak, drukarka 3D może wytwarzać otwory lub mosty. Drukarka musi dodać podporę w tych częściach. Jeśli luka jest niewielka, niektóre drukarki mogą ją wypełnić bez wsparcia. Duże luki wymagają dodatkowej pomocy.
Co się stanie, jeśli warstwa wydrukuje w powietrzu?
Jeśli warstwa drukuje w powietrzu, materiał spada lub SAG. Nadruk traci swój kształt. To często powoduje, że druk się nie powiedzie. Twórcy używają wsparcia, aby zatrzymać ten problem.
Jak ktoś może zmniejszyć potrzebę wsparcia?
Projektanci mogą przechylić model lub używać kształtów, takich jak zbierania i łzy. Pomaga utrzymywanie zwisów poniżej 45 stopni. Podzielanie dużych modeli na mniejsze części również zmniejsza potrzeby wsparcia.
Czy wszystkie technologie drukowania 3D obsługują pływające warstwy w ten sam sposób?
Nie, różne technologie działają na różne sposoby. Drukarki FDM wykorzystują grube podpory. Drukarki SLA używają cienkich, łatwych do rekulturów. Oba typy potrzebują wsparcia dla pływających warstw, ale styl wsparcia i proces usuwania różnią się.
Aby uzyskać więcej danych i szczegółów, zobacz tabele i wykresy na końcu artykułu.